
Publicado: 17 de maio de 2026
Por: Yanwei Hu, experto técnico en Cymber Metal
Bos días a todos,
Yanwei Hu aquí, de Cymber Metal.
Unha liña de produción non agarda a unha orde de compra para poñerse ao día. Cando os eléctrodos de soldadura por puntos por resistencia se desgastan e non hai pezas en bruto de reposto dispoñibles, o custo desa falla comeza a aumentar inmediatamente. Os puntos de referencia da industria sitúan o tempo de inactividade da liña de soldadura por puntos entre os 10 000 e os 25 000 dólares por hora, e as liñas de automoción de alto volume superan con creces esa cifra.
Os diámetros comúns de 0,125 a 7,5 polgadas e as lonxitudes estándar de fresado de 12 pés prodúcense amplamente en todas as calidades RWMA. A verdadeira pregunta é se o seu provedor os ten fisicamente na planta hoxe ou se lle fai un orzamento contra un programa de fresado con tres semanas de antelación.
Esta guía abrangue o panorama completo: que clase RWMA se adapta ao seu material base, o que significa realmente "en stock" na cadea de subministración de aliaxes de cobre, que tamaños e formas esperar e como realizar un pedido rápido e totalmente documentado. Para os compradores que precisan stock spot de aliaxes de cobre esta semana en lugar do mes que vén, o modelo de abastecemento importa tanto como a especificación da aliaxe.
A clase RWMA axeitada para o seu material base
O sistema de clasificación RWMA existe para axustar as propiedades dos eléctrodos ás esixencias térmicas e mecánicas da soldadura. Equivocarse na clase non só significa soldaduras subóptimas, senón que tamén significa unha aceleración da curvatura en forma de fungo na punta, acumulación de contaminación superficial e unha vida útil máis curta dos eléctrodos, o que agrava o tempo de inactividade e os retraballos.
Para obter unha visión xeral accesible da agrupación e os usos típicos destes materiais, consulte aGuía de aliaxes de cobre RWMA.
Aceiro doce: por que a clase 2 domina a soldadura de alta produción
RWMA Clase 2, que abrangueC18200 cromo cobreeC18150 cromo-circonio cobre, é a opción predeterminada para a soldadura de aceiro doce e de baixa aliaxe por unha boa razón. A aliaxe mantén a súa dureza a temperaturas elevadas e, ao mesmo tempo, mantén a condutividade o suficientemente alta como para evitar a queima da punta. Na produción de ciclos altos, esa combinación tradúcese directamente nunha maior vida útil da punta entre intervalos de aderezo.
Tanto o C18200 como o C18150 úsanse amplamente en aplicacións industriais onde a resistencia ao desgaste e a xestión térmica son igualmente críticas. Confirma co teu provedor de eléctrodos que variante se adapta mellor aos teus parámetros de ciclo específicos.
Aceiro inoxidable e metais de alta resistencia: o caso da clase 3
O aceiro inoxidable presenta un ambiente de soldadura diferente: unha maior resistencia ao contacto e unha maior calor de soldadura requiren un eléctrodo que manteña a súa forma baixo ciclos térmicos repetidos sen deformarse. Abarca a clase 3 da RWMAaliaxes de berilio e cobre, principalmenteC17200eC17510, que proporcionan a maior dureza e resistencia que a Clase 2 non pode ofrecer.
Os compradores que se abastecen de barras de cobre e berilio deben confirmar que o mecanizado se realiza con ventilación axeitada; o po de berilio é un risco laboral documentado segundo as directrices da OSHA. Ese requisito de manipulación non cambia a decisión de adquisición; simplemente significa que o seu taller mecánico necesita saber con que está a traballar. Para obter información específica sobre os materiais e as formas comúns dos produtos, os provedores como as páxinas de produtos de cobre e berilio son referencias útiles.
Aluminio e materiais de alta condutividade: Clase 1 e cobre-circonio
A soldadura de aluminio esixe a máxima condutividade e rendemento antiadherente. RWMA Clase 1, centrada enC18150 cobre-circonio, ofrece ambas as dúas cousas. A desvantaxe é unha dureza menor en comparación coa Clase 2 ou 3, o que significa unha maior frecuencia de revestimento de puntas. Esa é a desvantaxe de enxeñaría correcta para o aluminio: priorizar a xestión térmica sobre a dureza e planificar o programa de mantemento das puntas en consecuencia.
Tentando usar un eléctrodo de clase 2 máis duro enaluminioReducir a frecuencia do rectificado adoita provocar problemas de pegado e de calidade da soldadura que custan máis tempo do que tería o rectificado.
Que significa realmente "en stock" no mercado de aliaxes de cobre
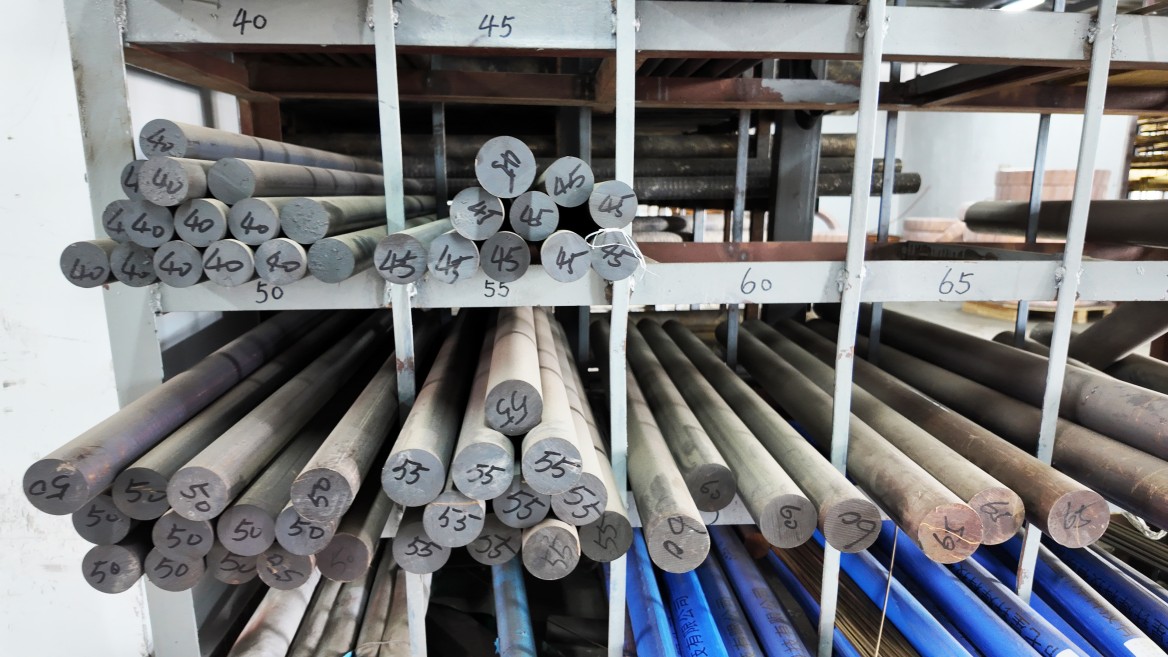
A frase "en stock" xoga un papel importante no mundo da distribución de aliaxes de cobre. Os compradores que a toman ao pé da letra ás veces descobren a realidade en plena crise; por exemplo, pedir barras de Clase 2 un venres pola tarde só para descubrir que o anuncio reflicte un pedido dunha fábrica que non se enviará durante semanas.
Liga 110 vs. Graos RWMA especiais: unha imaxe de dispoñibilidade moi diferente
A aliaxe 110 é unha mercadoría. Móvese en grandes volumes e a maioría dos distribuidores véndea en múltiples formas e tamaños. RWMA Clase 2 (C18150/C18200), Clase 3 (C17200/C17510) e Clase 1 (C15000) son calidades especiais con menor frecuencia de pedidos nacionais.
Cando un comprador chama a un distribuidor xeral de metais para obter unha barra de cobre de cromo-circonio de clase 2 e escoita "podemos tela en catro ou seis semanas", non é que o distribuidor non axude, senón que se trata dun ciclo de pedidos de fábrica, non dunha retirada do almacén. As calidades especiais de RWMA poden requirir varias semanas a través dun distribuidor xeral cando se esgota o stock nacional, unha pausa que detén a produción cando se esgota o inventario de eléctrodos.
Para a dispoñibilidade típica de produtos básicos, consulte exemplos deBarra e varilla redondas de aliaxe 110 (C11000).
Por que as aliaxes especiais caen polas gretas do subministro doméstico
O sistema de distribución de aliaxes de cobre doméstico baséase no volume e a rotación. Graos estándar comoC11000e o cobre de teluro C14500 móvense o suficientemente rápido como para xustificar un inventario profundo. Graos específicos de RWMA comocromo-circonio cobreeberilio cobrerepresentan unha frecuencia de pedido máis baixa, polo que os distribuidores manteñen existencias superficiais e repónse por orde de fábrica.
Cando se produce unha crise de produción e varios compradores buscan a mesma aliaxe simultaneamente, o inventario nacional superficial esgótase rapidamente. Nese momento, o modelo de abastecemento determina se a recuperación se produce en días ou semanas.
Tamaños e formas estándar: que esperar antes de facer o pedido
Coñecer a aliaxe que necesitas é a metade da conversa. A outra metade é se esa aliaxe existe na forma e tamaño que require a xeometría do teu eléctrodo.
Barra e vara redondas: rangos de diámetros comúns e lonxitudes de stock
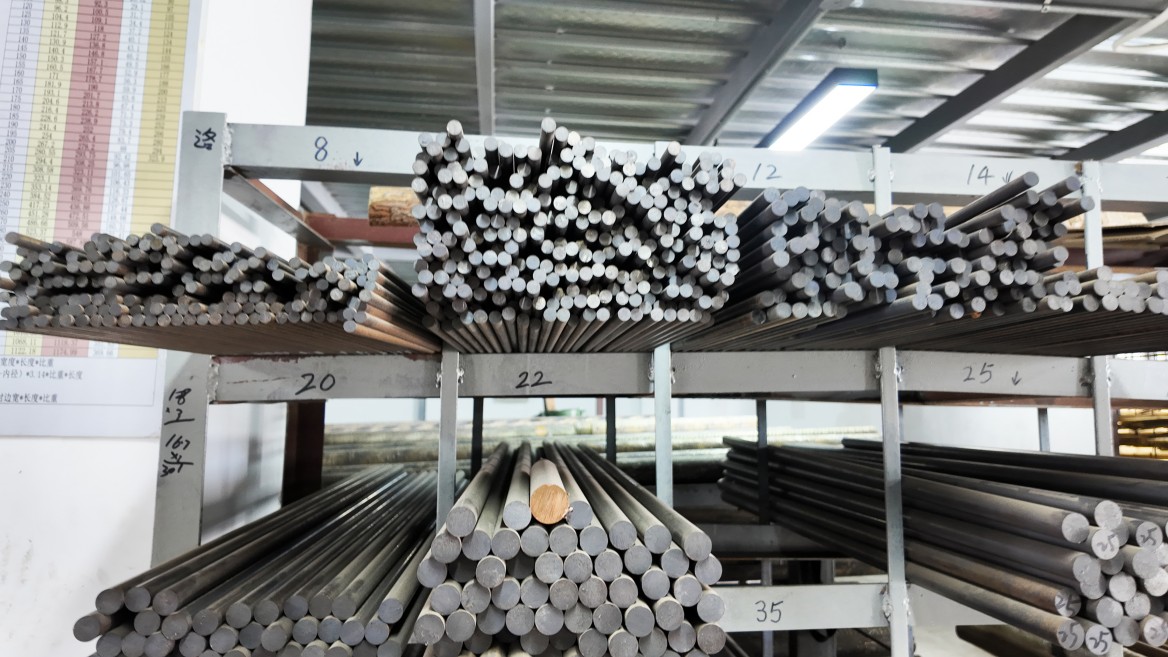
A barra redonda é a forma de en bruto de eléctrodo máis común. O material estándar vai dende 0,125 polgadas ata 7,5 polgadas de diámetro, sendo as lonxitudes de fresado de 12 pés a unidade de almacenamento típica. Algúns provedores teñen material cortado de 36 polgadas para aplicacións de menor volume. A aliaxe 110 e C14500 son as máis fáciles de atopar en forma de barra redonda na maioría dos distribuidores. Para barras redondas de Clase 2 e Clase 3, necesitas un provedor con inventario dedicado de RWMA; os distribuidores xerais de cobre raramente as almacenan en profundidade.
Placa e barra rectangular: intervalos de grosor e opcións de corte
A chapa metálica adoita ter un grosor de entre 1/8 e 6 polgadas. As chapas de máis de 2 polgadas adoitan forxarse en quente en lugar de laminarse, o que introduce un ciclo de produción diferente e pode afectar ao prazo de entrega ao facer pedidos a distribuidores xerais. As barras rectangulares adoitan vir en lonxitudes aleatorias de 12 pés, cunha tolerancia de corte á lonxitude normalmente de máis ou menos 1/16 de polgada en procesadores especializados.
Que confirmar sobre o estado da superficie e a tolerancia antes de facer o pedido
Para as aplicacións de soldadura de eléctrodos, a condición da superficie e a consistencia dimensional ao longo da lonxitude da barra afectan directamente o rendemento do mecanizado posterior. Unha barra que se despraza 0,030 polgadas de diámetro ao longo dunha lonxitude de 12 pés xerará refugallos na fase de mecanizado do eléctrodo.
Antes de confirmar un pedido, pregúntelle ao provedor se o material está estirado, extruído ou forxado e cal é a banda de tolerancia dimensional en toda a lonxitude. O material de barra estirado mantén unha consistencia dimensional máis axustada que a barra extruída ou fundida, e esa diferenza é importante cando se mecanizan puntas de eléctrodos a volume.
Por que a escaseza de materiais detén as liñas de produción en seco
A xustificación financeira para manter un inventario de pezas en bruto de eléctrodos de aliaxe de cobre non é complicada. O que a complica é a tendencia organizativa a tratar os materiais especiais como mercadorías baixo demanda, ata que a primeira escaseza fai que o custo desa suposición sexa imposible de ignorar.
O custo real de esperar nos prazos de entrega das aliaxes RWMA
O tempo de inactividade da liña de soldadura por puntos oscila entre os 10 000 e os 25 000 dólares por hora na maioría dos entornos de fabricación industrial, e as liñas de alto volume nos sectores da automoción e a electrónica elevan significativamente esas cifras. Unha espera de catro semanas para unha barra RWMA Clase 2 non é un problema do provedor de forma illada, senón un problema de deseño de adquisicións.
O mito do prazo de entrega das importacións fronte ao que realmente ofrecen as accións ao contado
A suposición de que o abastecemento no estranxeiro implica prazos de entrega máis longos só é válida cando o provedor estranxeiro está a procesar unha orde de fábrica baixo demanda. Cando un provedor ten inventario físico nun almacén, o prazo de entrega convértese nunha cuestión de loxística, non nunha cuestión de fabricación. Na práctica, o inventario con stock nacional envíase máis rápido: o mesmo día ou uns poucos días en moitos casos. Non obstante, o transporte aéreo dun provedor estranxeiro con stock spot xenuíno aínda pode superar a un distribuidor nacional que está a cumprir unha orde de fábrica.
Como un almacén de 3.200 toneladas resolve o problema do stock spot
A maioría dos problemas de dispoñibilidade descritos anteriormente comparten unha raíz común: o inventario do provedor é escaso en relación coa amplitude das aliaxes que indican como dispoñibles. A solución non é un catálogo mellor, senón un modelo de almacén diferente. Este é o problema de infraestrutura para o que se creou Cymber Metal.
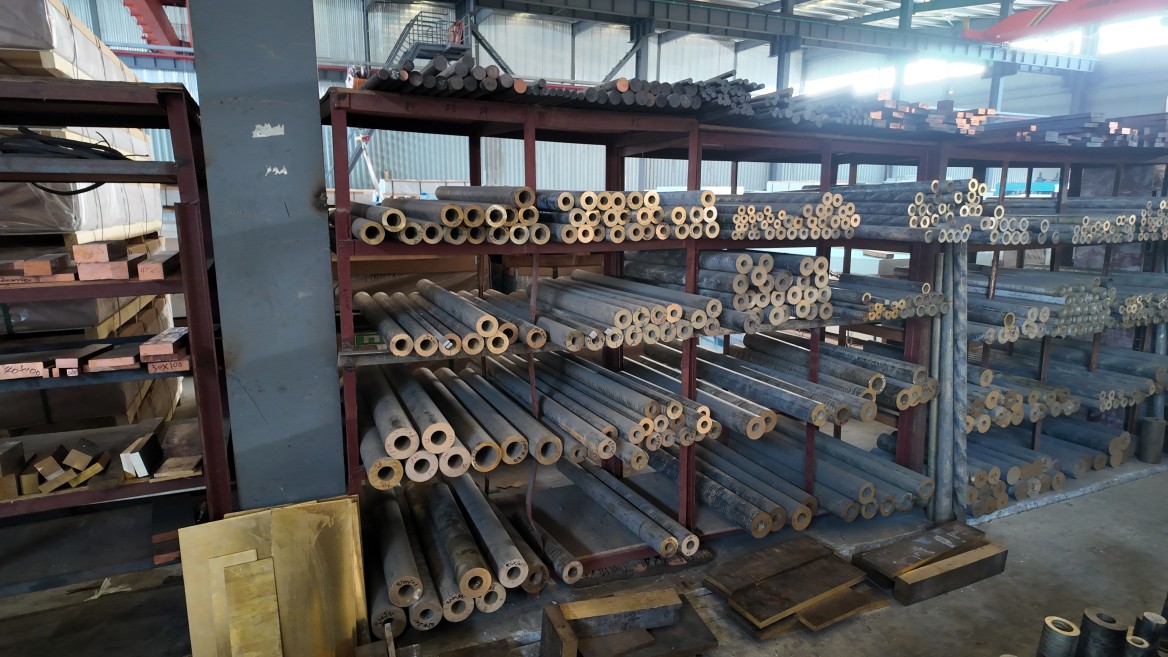
Cymber Metal opera un almacén propio de 3.200 toneladas en Jiangyin, provincia de Jiangsu, con subministración de toda a gama de aliaxes de cobre. Isto inclúecobre de cromo-circonio (RWMA Clase 2, C18150),cobre de berilio (RWMA Clase 3/4, C17200), ecobre-circonio (Clase 1, C15000), xunto acobre vermello, latón, bronce, ealiaxes de aluminio.
Os pedidos grandes realizados contra o inventario físico cúmprense dentro da mesma semana en lugar de despois dun ciclo de produción do muíño. A distinción é importante cando o seu programa de produción non pode absorber unha espera de varias semanas. Para obter información específica sobre o grao de C18200, consulte os detalles do fabricante paraC18200 (cobre cromo, clase RWMA 2).
Certificacións e trazabilidade que esixen os compradores estadounidenses
Cymber Metal proporciona informes de probas de laminación, certificados de conformidade, referencias de especificacións ASTM/AMS/RWMA e números de rastrexabilidade de lote e calor con cada envío. O material é probado por lotes SGS e producido baixo un sistema de xestión da calidade ISO 9001:2015.
Para os compradores estadounidenses que navegan pola inspección entrante, ese paquete de documentación aborda os requisitos de cualificación de materiais máis comúns antes mesmo de que o material chegue. Os documentos clave que hai que verificar ao recibir son o MTR, o certificado de conformidade, a referencia de especificación ASTM ou RWMA e o número de lote ou de cocción que vincula a documentación co envío físico.
Corte a medida e mecanizado de precisión dispoñibles na mesma fonte
Ademais de barras e chapas en bruto, Cymber Metal ofrece mecanizado de precisión CNC propio, con tolerancias que alcanzan ±0,02 mm. As pezas en bruto de eléctrodos e os perfís personalizados poden enviarse como pezas case netas ou totalmente acabadas desde a mesma instalación que ten o material en bruto. Isto elimina un provedor da cadea e comprime o prazo de entrega total.
Como facer un pedido rápido: que preparar e que preguntar
Atopar stock confirmado é só o primeiro paso. Pasar de "atopei inventario" a "teño unha data de envío comprometida coa documentación correcta" require unha comunicación clara por ambas as partes.
Que debe incluír a súa solicitude de pedido
Unha solicitude de pedido completa de material de eléctrodos de aliaxe de cobre debe especificar:
- A designación da aliaxe UNS (non só o nome comercial ou a clase RWMA)
- Forma do produto e condicións de temperado
- Dimensións completas con tolerancias
- Lonxitude requirida (lonxitude de fresado aleatoria ou cortada a medida)
- Cantidade en libras ou pezas
- O paquete de certificación requirido
Facer referencia directamente ao número UNS elimina a ambigüidade. «Barra de clase 2» significa cousas diferentes para diferentes distribuidores, mentres que «C18150, barra redonda, revenido semiduro, 2 polgadas de diámetro, cortada a lonxitudes de 36 polgadas, con MTR e certificado de conformidade» non deixa nada aberto á interpretación.
Que lle debes preguntar ao provedor antes de comprometerte
Un breve conxunto de preguntas directas indica se as accións que cotizan nun provedor son reais:
- Está esta cantidade fisicamente no almacén hoxe?
- Podes proporcionar o MTR e o certificado de conformidade co envío?
- Cal é a data de envío comprometida desde a confirmación do pedido?
Un provedor con stock spot xenuíno responde ás tres preguntas nunha soa resposta clara. Un provedor que cita unha programación de pedidos de fábrica responderá á primeira con confianza, cubrirá a segunda e daráche un rango de datas na terceira. Esa cobertura é o sinal.
Reflexións finais
O principal problema coa dispoñibilidade de stock puntual de aliaxes de cobre para aplicacións de soldadura non son as aliaxes en si, senón como se estrutura a maior parte da cadea de subministración arredor delas. Os tamaños estándar prodúcense amplamente. As certificacións para as especificacións comúns están dispoñibles facilmente. A pregunta é se o seu provedor ten eses materiais en conta ou os lista cun programa de fabricación que non pode controlar.
Os compradores que sufriron unha escaseza que interrompeu a produción tenden a repensar o seu modelo de adquisición despois. O cambio non é complicado: identifique de que graos de RWMA especializados depende o seu proceso, logo confirme que o seu provedor principal ten inventario físico orixinal deses graos e verifique que o paquete de documentación que proporcionan se aprobe na súa inspección entrante sen necesidade de repetir o traballo.
O modelo de almacén de Cymber Metal foi creado exactamente para este escenario: pedidos grandes, envío rápido e documentación verificada, sen esperar prazos de entrega que desaparecen por completo cando o stock xa está na planta.
Se estás a mercar barras ou chapas de aliaxe de cobre RWMA Clase 1, 2 ou 3 e necesitas confirmar a dispoñibilidade esta semana, ponte en contacto connosco indicando a túa designación UNS, o formato, as dimensións e a cantidade. Cymber Metal confirmará o stock físico e as datas de envío comprometidas nunha única resposta.
Listo para volver poñer en marcha a túa liña? Envíanos os teus requisitos: darémosche respostas directas e un prazo realista en cuestión de horas.
Descargar a guía de aliaxes de cobre RWMA en stock de 2026 (PDF)
Contacta connosco para obter un stock rápido de eléctrodos RWMA
Data de publicación: 17 de maio de 2026