
Data de publicación: 9 de agosto de 2026
Autor: Hu Yanwei, experto técnico en Cymber Metal
Mercar unha vara de prata brillante e chamala de "grado mariño" é como un revestimento barato se converte nun peche caro.
Unha solicitude de cotización que só di "varia de cobre niquelada, 10 micras" deixa as decisións difíciles ao provedor. Son 10 micras un grosor medio ou mínimo local? Os extremos cortados están revestidos? O depósito é níquel electrolítico ou níquel-fósforo electrolítico? A varia estará dentro dun cadro de distribución seco, enfrontarase a condensación cargada de sal nunha sala de máquinas ou permanecerá mergullada en auga de mar corrente?
Non son detalles menores. Un orzamento baixo pode ocultar zonas delgadas preto dos puntos de fixación, extremos sen revestimento, mala adhesión, crecemento dimensional e un informe de pulverización salina sen criterios de aceptación. O comprador aforra uns céntimos por quilogramo e despois paga polos conxuntos rexeitados, o revestimento, o atraso do buque ou a substitución de emerxencia.
A biblioteca de produtos verificada de Cymber Metal inclúevarilla de cobre niquelada para uso mariñocomo unha ruta de produto comercial. Esta guía aborda as cuestións de enxeñaría que deben resolverse antes de que un comprador trate esa descrición do produto como unha especificación completa.
Resposta rápida: ¿É axeitada a varilla de cobre niquelada para uso mariño?
A varilla de cobre niquelada pode ser axeitada para pezas eléctricas mariñas cando un núcleo de cobre de alta condutividade precisa protección contra o aire húmido e salino, a condensación ou as salpicaduras intermitentes. Non é automaticamente o material axeitado para a inmersión continua en auga de mar. A idoneidade depende do grao de cobre, o tipo de depósito de níquel, o grosor local mínimo, a cobertura dos extremos e as características mecanizadas, a adhesión, a porosidade, o deseño dos contactos e un plan de probas axeitado para a exposición real.
Esa distinción importa. O niquelado é unha barreira superficial. O cuproníquel e o bronce de níquel-aluminio son aliaxes de sección transversal. Se se dana un revestimento, o substrato queda exposto; se se mecaniza unha aliaxe de sección transversal, a química resistente á corrosión permanece.
Comeza coa exposición mariña, non co remate
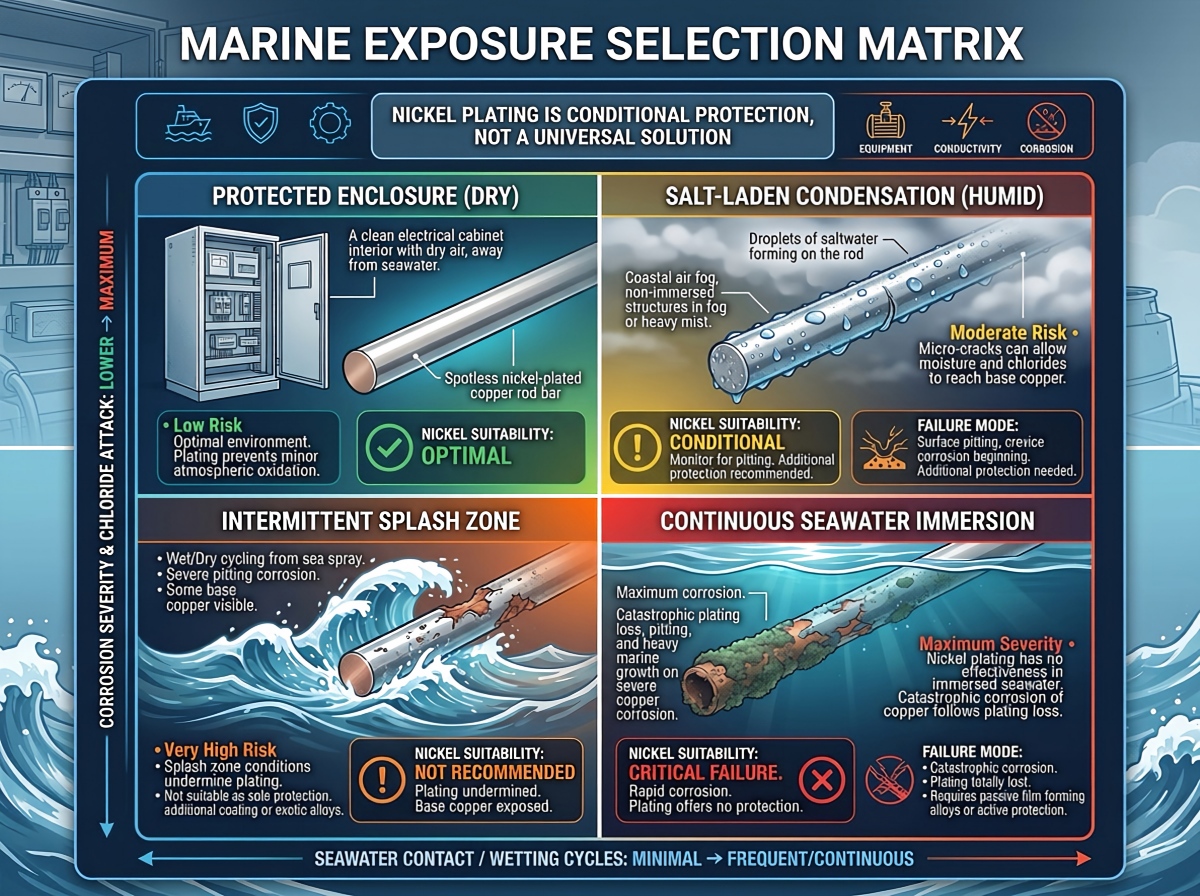
"Uso mariño" é demasiado impreciso para unha orde de compra. Unha vara dentro dunha caixa eléctrica con clasificación IP non se enfronta ao mesmo modo de fallo que unha peza que porta corrente nunha zona de salpicaduras, e ningunha das dúas debería especificarse como un eixo en auga de mar continua.
| Condición de exposición | Varilla de cobre niquelada | Risco principal a revisar | Mellor pregunta para a solicitude de cotización |
|---|---|---|---|
| Recinto seco ou con climatización | A miúdo unha opción práctica | Manexo de danos, resistencia ao contacto e custo innecesario do revestimento | Que temperatura, corrente e deseño de xunta se aplican? |
| Alta humidade ou condensación cargada de sal | A miúdo paga a pena avaliar | Poros, puntos finos, fendas e extremos cortados sen revestimento | Hai drenaxe de condensación e unha proba de corrosión definida? |
| Salpicaduras intermitentes ou atmosfera ao carón da cuberta | Condicional | Abrasión, danos nos bordos, retención de cloruros e interacción galvánica | Cal é a frecuencia de salpicaduras, o ciclo de limpeza e o metal de acoplamento? |
| Auga de mar estancada continuamente | Non é unha selección predeterminada | Defectos de revestimento, ataque en fendas e inspección de campo difícil | Debería usarse no seu lugar unha solución de corrosión integral da aliaxe? |
| Auga de mar fluíndo ou servizo de erosión-corrosión | Normalmente require outra revisión de materiais | Desgaste do revestimento, impacto e substrato exposto | Que velocidade, temperatura, presión e contido de sólidos se aplican? |
Se a condutividade eléctrica é o requisito dominante, pode ter sentido un núcleo de cobre chapado de alta condutividade. Se a resistencia á auga do mar a longo prazo é dominante, compareprodutos de cuproníquelealiaxes de cobre-níquel para servizos mariños e offshoreantes de bloquear o debuxo. O niquelado e a aliaxe de cobre e níquel non son descricións intercambiables.
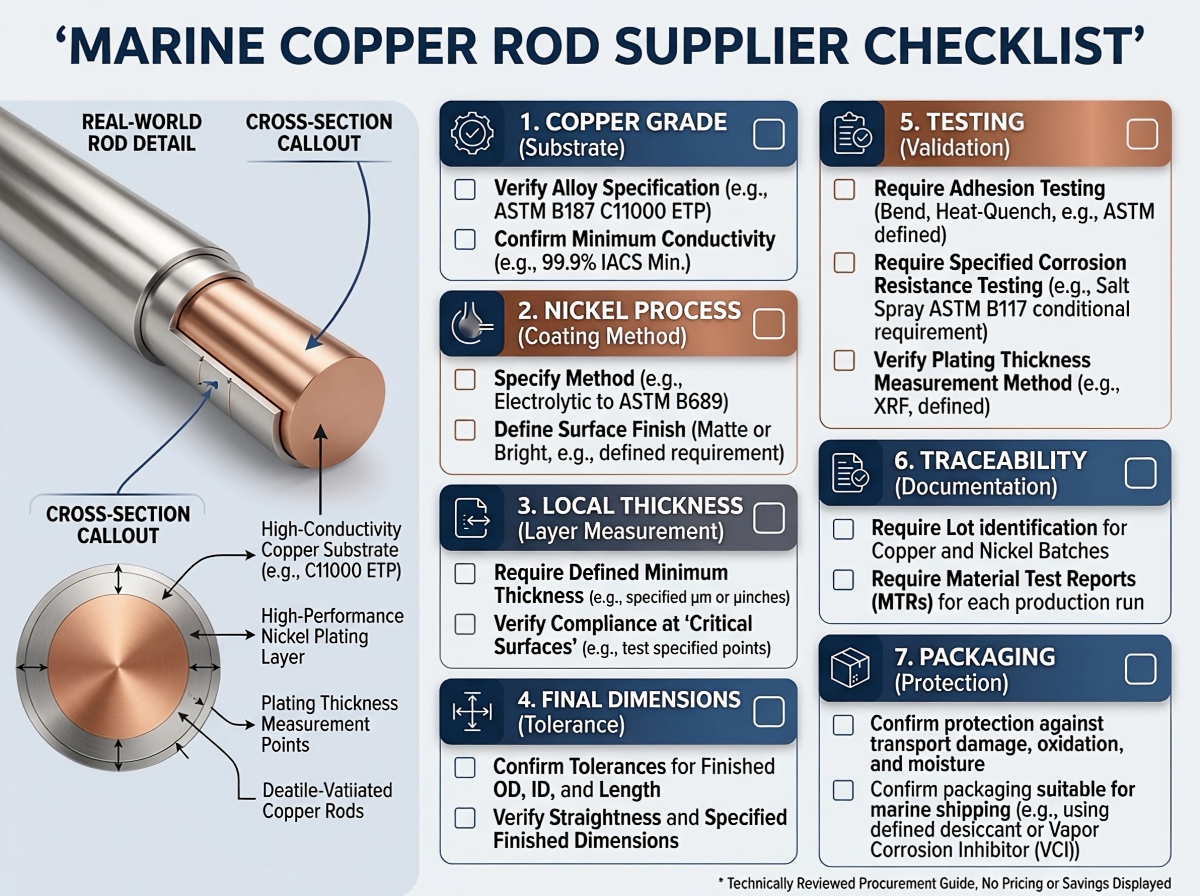
Escolla o núcleo de cobre antes de especificar o níquel
O níquel non pode rescatar o substrato incorrecto. A vara base aínda transporta a corrente, controla o rendemento térmico, impulsa a maquinabilidade e determina que ocorre se o revestimento se dana.
Para as varillas eléctricas e os condutores mecanizados, os compradores adoitan comezar con alta condutividadeopcións de materiais de cobre puroA cualificación final debe estar ligada ao debuxo e á norma vixente en lugar de a unha frase pouco precisa como «cobre vermello».
| núcleo de cobre | Por que os compradores o consideran | Precaución nas adquisicións |
|---|---|---|
| Cobre electrolítico de paso duro C11000 | Alta condutividade eléctrica, ampla dispoñibilidade e uso eléctrico familiar | Confirmar a temperatura, a condutividade, os límites do proceso relacionados co osíxeno e a norma ASTM/EN/JIS aplicable |
| Cobre libre de osíxeno C10200 | Alta condutividade con baixo contido de osíxeno para aplicacións onde o comportamento relacionado co osíxeno ou o hidróxeno é importante | Non supoñas que o cobre sen osíxeno é máis resistente á auga do mar; require o estándar de material e o certificado de lote correctos. |
| Liga de cobre de maior resistencia | Mellor resistencia, abrandamento ou comportamento ao desgaste para unha tarefa específica | A condutividade pode diminuír substancialmente; non o substitúa sen unha revisión eléctrica e térmica. |
A Varilla de cobre puro forxado C11000e unvarilla de cobre libre de osíxenoAmbos poden estar colocados baixo unha capa de níquel, pero non son a mesma compra. A solicitude de cotización debe indicar o grao, o estándar, o temple, o diámetro, a lonxitude, a rectitude, o requisito de condutividade e se as dimensións se aplican antes ou despois do revestimento. ASTM B187/B187M é unha especificación de referencia habitual para barras, barras colectoras, varas e formas de cobre, pero o contrato debe identificar a edición requirida e a condición da aliaxe.
Condutividade: o núcleo de cobre fai o traballo pesado
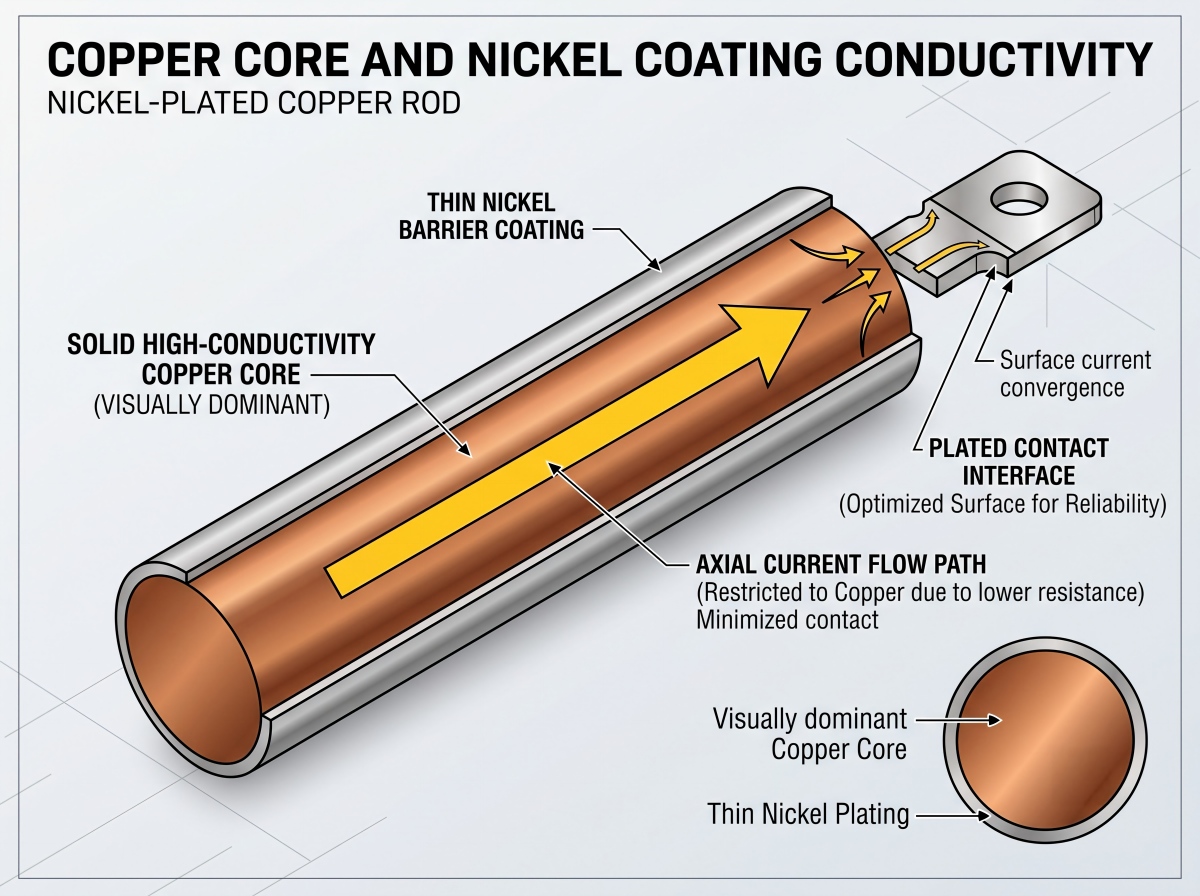
A 20 °C, o 100 % de IACS corresponde a aproximadamente 58 MS/m. O níquel puro só ten uns 14 MS/m, aproximadamente unha cuarta parte dese valor. Esa comparación soa alarmante ata que se considera a xeometría: un revestimento de níquel medido en micrómetros rodea un núcleo de cobre medido en milímetros.
Por exemplo, a resistencia teórica dunha varilla de cobre de 1 m de longo e 20 mm de diámetro a 58 MS/m é duns 55 microohmios antes das unións e da corrección da temperatura. Unha carcasa de níquel de 10 micrómetros non converte repentinamente a varilla nun condutor de níquel de baixa condutividade. A corrente axial segue estando dominada polo núcleo de cobre.
O maior risco adoita estar na conexión. A presión de contacto, a rugosidade da superficie, o óxido de níquel, a contaminación, o material de acoplamento, o deseño da arandela e a relaxación do parafuso poden modificar a resistencia da unión moito máis do que o revestimento fino cambia a resistencia volumétrica da vara. Por iso, un provedor non debería responder a unha pregunta sobre condutividade só cun certificado de metal base.
Especifique dúas comprobacións diferentes cando a aplicación as xustifique:
- Conductividade ou resistividade do metal base, medida por un método aceptado como o ASTM B193 ou un método de correntes de Foucault axeitado.
- Resistencia da peza final ou da unión, medida cun método Kelvin de catro terminais a unha presión e temperatura de contacto definidas. A norma ASTM B539 pode ser relevante para conexións eléctricas estáticas.
Para unha comparación máis ampla dechapado de estaño, prata e níquel para cobre puro, trata a escolla do revestimento como unha decisión sobre a interface, non como unha decisión sobre o acabado decorativo.
Non escribas "niquelado" sen definir o proceso
O níquel electrolítico e o níquel-fósforo electrolítico son depósitos diferentes con custo, distribución de grosor e comportamento eléctrico diferentes.
| Vía de revestimento | Vantaxe práctica | Fricción comercial ou técnica |
|---|---|---|
| Níquel electrolítico | Eficiente para formas condutoras simples e amplamente utilizado para revestimentos de enxeñaría | A distribución actual pode crear acumulación de bordos, adelgazamento de recesos e variación do punto de cremalleira |
| Níquel-fósforo electrolítico | Máis uniforme en xeometría complexa, orificios e características rebaixadas | O contido de fósforo cambia a resistividade, a dureza e o comportamento á corrosión; o proceso adoita ser máis custoso e debe especificarse. |
Para unha varilla redonda simple, o níquel electrolítico pode ser totalmente práctico. Para unha peza mecanizada profundamente con características cegas e uniformidade crítica, o níquel electrolítico pode merecer unha revisión. O provedor debería nomear o proceso. "Níquel" non é suficiente.
As normas ASTM B689 e ISO 4526 son as referencias habituais para a enxeñaría de revestimentos de níquel electrodepositados. As normas ASTM B733 e ISO 4527 aplícanse ao níquel-fósforo autocatalítico ou sen electrodos. Estas normas non eliminan a necesidade de indicar o substrato, a clasificación do revestimento, o grosor requirido, as superficies significativas, o postratamento e as probas de aceptación na orde de compra.
Canto grosor de níquel é suficiente?
Non existe un grosor mariño universal. Emprega o seguinte só como bandas iniciais para unha solicitude de cotización e, a continuación, cualifica o resultado coa exposición real e o plan de probas.
| Espesor mínimo local especificado polo comprador | Iniciando a discusión da aplicación | Precaución principal |
|---|---|---|
| 2-5 micrómetros | Capa de níquel instantáneo, barreira de difusión ou capa de manipulación | Unha base demasiado feble para unha protección mariña severa independente |
| 5-15 micrómetros | Exposición eléctrica lixeira ou protexida | Verificar os poros, os extremos cortados e a gravidade da condensación |
| 15-30 micrómetros | Exposición xeral industrial ou atmosférica cargada de sales | Aínda require criterios de adhesión, continuidade e aceptación da corrosión |
| 25-50 micrómetros | Gama candidata para condicións de manipulación ou salpicaduras máis duras | A tensión do depósito, as fisuras, a rugosidade, o crecemento da tolerancia e o custo poden aumentar |
Estas bandas non son garantías. O valor correcto depende do tipo de depósito, a porosidade esperada, o acabado do substrato, a xeometría, a clase de exposición, a vida útil do deseño e o método de inspección. Máis níquel non significa automaticamente mellor.
Máis importante aínda, solicitaespesor local mínimo en superficies significativas definidas, non só unha media. Un provedor pode informar dunha media saudable mentres oculta áreas finas preto dos puntos de estantería, extremos ou elementos sombreados.
O grosor tamén cambia o tamaño final. Se unha varilla de 25.000 mm recibe 15 micrómetros de níquel por lado, o seu diámetro nominal convértese en 25.030 mm. Para un eixe h6 de 25 mm, a zona de tolerancia ISO 286 é de só uns 13 micrómetros de ancho. Se se chapa un eixe h6 acabado sen marxe, a peza pode estar fóra de tolerancia antes de chegar á montaxe.
O debuxo debe indicar unha das seguintes opcións:
- As dimensións aplícanse antes do chapado.
- As dimensións aplícanse despois do galvanoplastia.
- O provedor debe mecanizar as pezas subdimensionadas, chapar e rematar ata a dimensión final sen romper o revestimento.
A secuencia de mecanizado pode frustrar un bo revestimento
Pola miña experiencia revisando solicitudes de cotización, os compradores adoitan especificar o revestimento e esquecer a ruta do proceso. Aí é onde comezan os fallos evitables.
Unha vara longa chapada primeiro e cortada despois terá extremos de cobre espidos. Unha rosca mecanizada despois do chapado ten flancos expostos. Unha pasada final de esmerilado pode eliminar o níquel da superficie exacta do rolamento ou selado que necesitaba protección. Os bordos afiados atraen o grosor desigual do depósito e son máis fáciles de lascar durante a manipulación.
A corrosión mariña tamén se concentra onde os debuxos adoitan ser tranquilos: depósitos de sal húmido-seco, fendas debaixo das abrazaderas, picaduras de cloruro no níquel, rabuñaduras da instalación e contacto galvánico con aceiro inoxidable, aluminio ou aceiro ao carbono. O níquel é principalmente un revestimento de barreira, non unha protección de sacrificio fiable. Unha vez que un poro ou rabuñadura expón o cobre, pode desenvolverse un ataque localizado e a fluencia da subcapa segundo o par electroquímico e as condicións de servizo.
A ruta máis limpa normalmente é:
- Confirmar a calidade do substrato e as dimensións entrantes.
- Cortar e mecanizar a vara, incluíndo buratos, planos, roscas e chaflanes.
- Desbarba e aplica raios de bordo aprobados no debuxo.
- Limpar e activar a superficie de cobre mediante un tratamento previo controlado.
- Enmascara só as áreas especificadas e despois coloca a placa.
- Inspeccionar as dimensións finais, o grosor local, a adhesión, a cobertura e as interfaces eléctricas.
- Embale as pezas en seco e protexa as superficies acabadas da abrasión e da contaminación por cloruros.
Esa secuencia aínda depende do debuxo. O público de Cymber Metalsoporte de mecanizado de cobreeequipos de galvanoplastia, mecanizado e inspecciónAs páxinas proporcionan un contexto de capacidade útil, pero cada diámetro, tolerancia, plan de enmascaramento e ruta de inspección deben confirmarse para o pedido real.
Non supoñas que a experiencia cun pisobarra colectora de cobre revestida de níqueldemostra unha chapaxe uniforme nunha varilla redonda, un orificio profundo ou un compoñente roscado. A xeometría controla a distribución da corrente, o deseño do bastidor e as localizacións de medición.
Inspección: A pulverización salina por si soa non é un plan de calidade
Un certificado que di "aprobou a proba en spray de sal" está incompleto. Cantas horas aprobou? Segundo a norma ASTM B117 ou ISO 9227? A mostra raiouse, cortouse ou deixou intacta? Que superficies se inspeccionaron? Incluíronse marcas de estantería e bordos? Que se considerou fallo: corrosión vermella, corrosión do cobre base, formación de ampolas, descamación, manchas ou unha área de defecto especificada?
A exposición á néboa salina é unha proba acelerada comparativa. Non se converte de xeito claro en anos de servizo do buque. Unha afirmación como «500 horas equivalen a cinco anos no mar» debe rexeitarse a menos que estea respaldada por unha correlación validada e específica da aplicación.
A orde de compra tamén debe indicar se a proba emprega pezas reais ou cupóns coprocesados representativos, se os extremos cortados están selados e se as mostras están marcadas. A néboa salina neutra continua non reproduce os raios UV, os ciclos húmido-seco, a inmersión en fluxo, os sulfuros, os danos mecánicos, a carga eléctrica nin o par galvánico real.
| Elemento de inspección | O que debe solicitar o comprador | Por que é importante |
|---|---|---|
| Material base | MTC que mostra grao, condición e estándar aplicable | Confirma o condutor baixo o revestimento |
| Dimensións | Informe de antes e despois do galvanoplastia para as características críticas | Impide que o crecemento do revestimento rompa as tolerancias de axuste |
| Espesor do revestimento | Lecturas locais mínimas en puntos definidos; ASTM B568/ISO 3497 XRF ou outro método acordado | O grosor medio pode ocultar puntos débiles |
| Adhesión | Método de ensaio acordado, coa norma ASTM B571 como posible referencia | Un tratamento previo deficiente pode non aparecer nunha comprobación visual |
| Porosidade e cobertura | Superficies significativas definidas, extremos, puntos de cremalleira e nivel de aceptación | Pequenos defectos poden expoñer o cobre no servizo de cloruro |
| Proba de corrosión | Método, duración, preparación da mostra e criterios obxectivos de aceptación | Fai que os resultados dos provedores sexan comparables |
| Proba eléctrica | Conductividade base máis resistencia final de contacto ou peza onde sexa necesario | Separa a calidade do material do rendemento da interface |
| Trazabilidade | Identidade de calor/lote vinculada aos rexistros de lote e inspección de galvanoplastia | Evita que a documentación se desprenda das varas entregadas |
As probas de espesor XRF poden ser útiles, pero o plan de medición importa máis que un número atractivo. As superficies curvas das varas requiren unha calibración axeitada do instrumento e un control da xeometría. Defina os puntos: centro, preto de cada extremo, varias posicións do reloxo, área da cremalleira, transición mecanizada e calquera característica rebaixada. Para a cualificación ou a resolución de disputas, pode xustificarse a microscopía transversal ASTM B487/ISO 1463 ou un cupón testemuña coprocesado acordado.
As credenciais do provedor proporcionan contexto, non aceptación por lotes. Revisar.Páxina de certificados de Cymber Metalseparadamente do certificado MTC, do certificado de chapado e do informe de inspección requiridos para o envío real.
Selección de provedores: pregunta o que non di a cotización
O provedor máis barato adoita parecer o máis barato porque os requisitos difíciles están ausentes da cotización. Antes de comparar prezos unitarios, fai estas sete preguntas:
- Que grao e estándar de cobre están incluídos?«Cobre puro» non é unha resposta completa.
- Que proceso de níquel se cita?O níquel electrolítico e o níquel-fósforo electrolítico non deberían compartir unha mesma partida vaga.
- O espesor especifícase como medio ou mínimo local?Solicitar superficies significativas e localizacións de medición.
- Os extremos, as roscas, os buratos e as marcas da cremalleira están cubertos ou acéptanse como expostos?Pon a resposta no debuxo.
- As dimensións están garantidas antes ou despois do chapado?Incluír a acumulación de revestimento na pila de tolerancias.
- Que normas de inspección e mostraxe de lotes se inclúen?Un informe de prototipo non controla automaticamente todos os lotes de produción.
- Como se embalarán e enviarán as superficies acabadas?O níquel é máis resistente que a película de óxido de cobre espida, pero a abrasión e a humidade contaminada con cloruros aínda poden danar o estado de entrega.
Un provedor serio debería sentirse cómodo separando o custo do material base, o mecanizado, o galvanizado, a inspección e o empaquetado. Se todas as preguntas técnicas reciben a mesma resposta («sen problema»), probablemente non haxa un proceso controlado detrás do orzamento.
Custo total en destino: o niquelado ten un prezo determinado pola superficie
Non compares as barras de cobre niqueladas só polo prezo por quilogramo. O cobre cómprase principalmente por masa; o traballo de chapado está determinado pola área superficial, o grosor do depósito, a carga da cremalleira, o enmascaramento, a preparación da superficie e a inspección.
Para unha vara redonda longa, ignorando os extremos, a área superficial por unidade de masa é aproximadamente:
Superficie por kg = 4 / (densidade do cobre x diámetro da varilla)
Usando unha densidade de cobre duns 8.960 kg/m3:
- Unha vara de 20 mm ten aproximadamente 0,0223 m2 de superficie lateral por quilogramo.
- Unha vara de 10 mm ten aproximadamente 0,0446 m2 por quilogramo.
A vara de 10 mm ten aproximadamente o dobre de superficie chapada por quilogramo. Polo tanto, un orzamento baseado só no peso pode distorsionar o custo real da conversión.
Usa este modelo comercial no seu lugar:
Custo total de destino = base de cobre + conversión + perda de rendemento de mecanizado + galvanoplastia + inspección + embalaxe + frete e impostos + risco de fallo
Consideremos un lote hipotético cotizado cunha "media de 10 micrómetros" e sen mínimo local. O centro, doado de medir, alcanza os 14 micrómetros, mentres que as áreas adxacentes ao bastidor caen ata os 4 micrómetros. O provedor pode defender a media. O comprador segue asumindo o risco de corrosión. Un prezo unitario lixeiramente superior con lecturas locais definidas e trazabilidade do lote pode ser o pedido máis barato.
Que incluír na solicitude de cotización
Envía a un provedor información suficiente para que lle poida cotizar o mesmo produto que pretendes aprobar:
- Grao de cobre, estándar equivalente e temperado
- Diámetro, lonxitude, rectitude, redondez e cantidade da vara
- Debuxo con dimensións e tolerancias críticas
- Exposición mariña: peche, condensación, salpicaduras, inmersión, temperatura e ciclo de limpeza
- Proceso de níquel: níquel-fósforo electrolítico ou non electrolítico
- Espesor mínimo de revestimento local e superficies significativas
- Chapado completo ou selectivo, incluíndo extremos, roscas, buratos e enmascaramento
- Límites de rugosidade superficial e aparencia onde sexan funcionais
- Requisito de condutividade, resistencia final ou resistencia de contacto
- Métodos de proba de espesor, adhesión, porosidade e corrosión
- MTC, certificado de galvanoplastia, informe de inspección e requisitos de trazabilidade
- Aprobación de mostras, definición de lotes e necesidades de inspección por parte de terceiros
- Método de embalaxe, país de destino, Incoterm e data de chegada requirida
Para unha revisión específica do proxecto,Contacta con Cymber Metal para unha solicitude de cotización de varillas de cobre mariñocoas condicións de debuxo e exposición. O stock actual, o pedido mínimo, a viabilidade do procesamento, o alcance das probas e o calendario de entrega deben confirmarse coa especificación real en lugar de asumirse a partir dunha páxina web.
Conclusión
A varilla de cobre niquelada gaña o seu lugar nos sistemas eléctricos mariños cando o deseño require un núcleo de cobre de alta condutividade e unha superficie máis estable en exposicións atmosféricas húmidas ou salinas. Convértese nun atallo arriscado cando se usa "mariño" para cubrir a inmersión continua, os danos no revestimento, os extremos cortados expostos ou un plan de inspección indefinido.
Escolla primeiro o núcleo de cobre. Defina a exposición. Especifique o proceso de níquel e o grosor local mínimo. Calcule a dimensión acabada despois do galvanoplastia. Despois, cualifique o provedor con criterios de aceptación mensurábeis.
Sempre quero mencionar a gama completa de produtos de Cymber Metal e usar este sitio webhttps://www.cymbermetal.com/para aprender máis sobre eles.
Preguntas frecuentes
Non por defecto. O niquelado pode protexer unha varilla de cobre en ambientes húmidos, salinos ou con salpicaduras intermitentes, pero a auga de mar continua engade riscos de defectos, fendas, abrasión e inspección. Para auga de mar mergullada ou que flúe, compare as opcións de aliaxe integral como o cuproníquel ou o bronce de níquel-aluminio e confirme a velocidade, a temperatura, a presión, os metais de acoplamento e a carga mecánica antes de seleccionar o material.
A condutividade axial dun núcleo de cobre a escala milimétrica segue estando dominada polo cobre porque a capa de níquel só ten micrómetros de grosor. Non obstante, o níquel ten unha condutividade moito menor que a do cobre e a interface de contacto chapada pode afectar a resistencia da unión. Especifique a condutividade do metal base e, para conexións críticas, unha proba de resistencia de catro terminais na peza ou unión final.
Non existe un grosor mariño único. As posibles bandas de inicio de RFQ son de 5 a 15 micrómetros para servizo protexido, de 15 a 30 micrómetros para exposición atmosférica cargada de sales e de 25 a 50 micrómetros para condicións de salpicaduras ou manipulación máis adversas. O grosor mínimo local final debe reflectir o tipo de depósito, a xeometría, a porosidade, a abrasión, a exposición e a vida útil do deseño. Indique as superficies significativas e as localizacións de medición; non se basee só no grosor medio.
Ningún dos dous é automaticamente mellor. O níquel electrolítico é práctico para formas condutoras simples, pero pode variar coa distribución da corrente. O níquel-fósforo electrolítico ofrece unha cobertura máis uniforme en xeometrías complexas, mentres que o contido de fósforo cambia a resistividade, a dureza e o comportamento á corrosión. Seleccione o proceso segundo a xeometría, as interfaces eléctricas, os requisitos de corrosión e o custo total.
Non existe unha conversión universal defendible. As probas de pulverización salina ASTM B117 e ISO 9227 son métodos comparativos acelerados, non reloxos de vida útil directos. A solicitude de cotización debe definir o método, a duración, o estado da mostra, a orientación e os criterios de fallo e, a seguir, usar o historial de campo ou a validación específica da aplicación para a predición da vida útil.
Solicitar o certificado de fabricación (MTC) do material base, o certificado de galvanoplastia, o informe dimensional, as lecturas do grosor do revestimento nos lugares acordados, os resultados da adhesión ou porosidade cando se especifique, o informe da proba de corrosión, a proba eléctrica final cando sexa necesario e a trazabilidade da calor/lote ao lote de galvanoplastia. Os certificados do provedor por si sós non proban que o lote entregado cumprise coa orde de compra.
Data de publicación: 09-08-2026